全国咨询热线159-6663-7803
全国咨询热线159-6663-7803
高硫废液协同处置回收硫酸技术,通过预处理、协同配伍、高温焚烧、SO₂净化及接触法/湿法制酸,将硫资源转化为工业硫酸,实现以废治废、资源回收、能源利用与达标排放,适用于煤化工、炼化、有色冶炼等行业,助力减污降碳和绿色转型。
高硫废液协同处置回收硫酸
随着煤化工、石油炼化、有色金属冶炼及精细化工等行业快速发展,高硫废液产生量持续增加。此类废液常含硫化氢、硫醇、硫醚、亚硫酸盐、硫酸盐及有机硫化物,具有强腐蚀性、毒性和恶臭,若直接排放,会污染大气、水体和土壤。传统处理方式成本高,且易产生二次污染。采用协同处置并回收硫酸,可将废液中的硫资源转化为工业硫酸,实现减污降碳与资源循环。
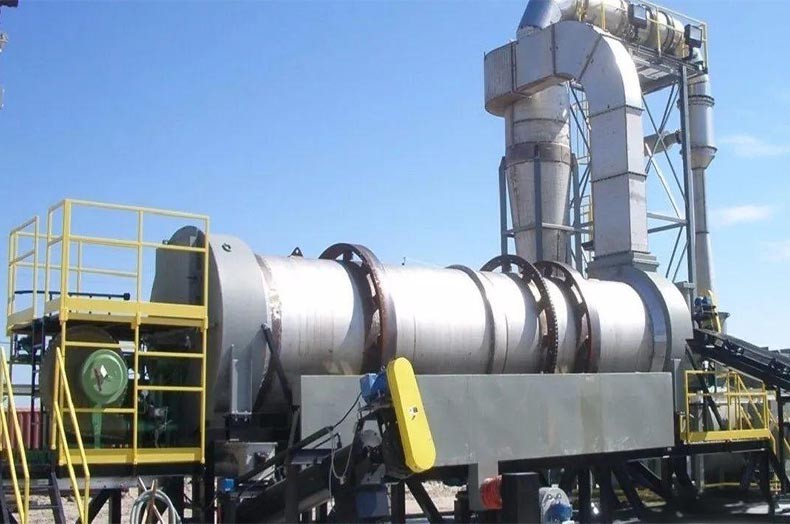
该技术核心在于“协同配伍”和“定向转化”。首先对高硫废液进行预处理,包括过滤除杂、均质调配、调节pH和热值,必要时与废硫酸、含硫废气、含硫废渣等按比例配伍,形成稳定进料。随后送入高温焚烧炉或协同处置窑炉,在富氧条件下,含硫化合物被氧化为二氧化硫,有机物彻底分解,同时回收热量产生蒸汽。高温烟气经余热锅炉降温、除尘、洗涤、冷却、除雾,去除粉尘、重金属、卤化氢等杂质,得到较洁净的二氧化硫烟气。
净化后的二氧化硫进入制酸系统。若浓度较高,可采用接触法制酸:烟气经干燥后,在钒催化剂作用下将二氧化硫氧化为三氧化硫,再用浓硫酸吸收,制得合格工业硫酸。若浓度较低,则可用湿法制酸,使三氧化硫与水蒸气结合并冷凝成硫酸。运行中通过调整氧硫比、温度、催化剂层数和吸收酸浓度,提高转化率和硫酸品质。尾气再经碱洗、脱硫、电除雾等处理,达标排放。
协同处置优势明显。其一,以废治废,高硫废液与含硫废气、废酸、废渣协同处理,互补热值和硫浓度,降低单一处置难度。其二,资源回收,硫以硫酸形式回收,可回用于磷肥、冶金、蓄电池、化工等行业,减少硫磺或硫铁矿消耗。其三,能源利用,有机物焚烧产生的热量可回收产蒸汽或发电,降低运行能耗。其四,环境效益突出,高温分解有毒有机物,酸性气体和重金属得到净化,避免恶臭和酸雾逸散。
实施过程中需注意严格配伍,防止硫含量和热值波动冲击系统;控制焚烧温度、停留时间和过量空气,抑制二噁英及氮氧化物生成;加强设备防腐,选用耐酸合金、石墨、玻璃钢等材料;完善在线监测和应急系统,确保尾气、废水稳定达标。对中小企业而言,可采用园区集中协同处置模式,通过管道收集、统一制酸,降低治污成本。
综上,高硫废液协同处置回收硫酸,是危险废物资源化、减量化的重要路径。它将环境治理与硫资源循环有机结合,既解决高硫废液出路,又产出工业硫酸,具有经济、社会和环境多重效益。未来应进一步优化工艺集成、智能控制和标准体系,推动该技术规模化、低碳化应用,为化工行业绿色转型提供有力支撑。
 全国咨询热线